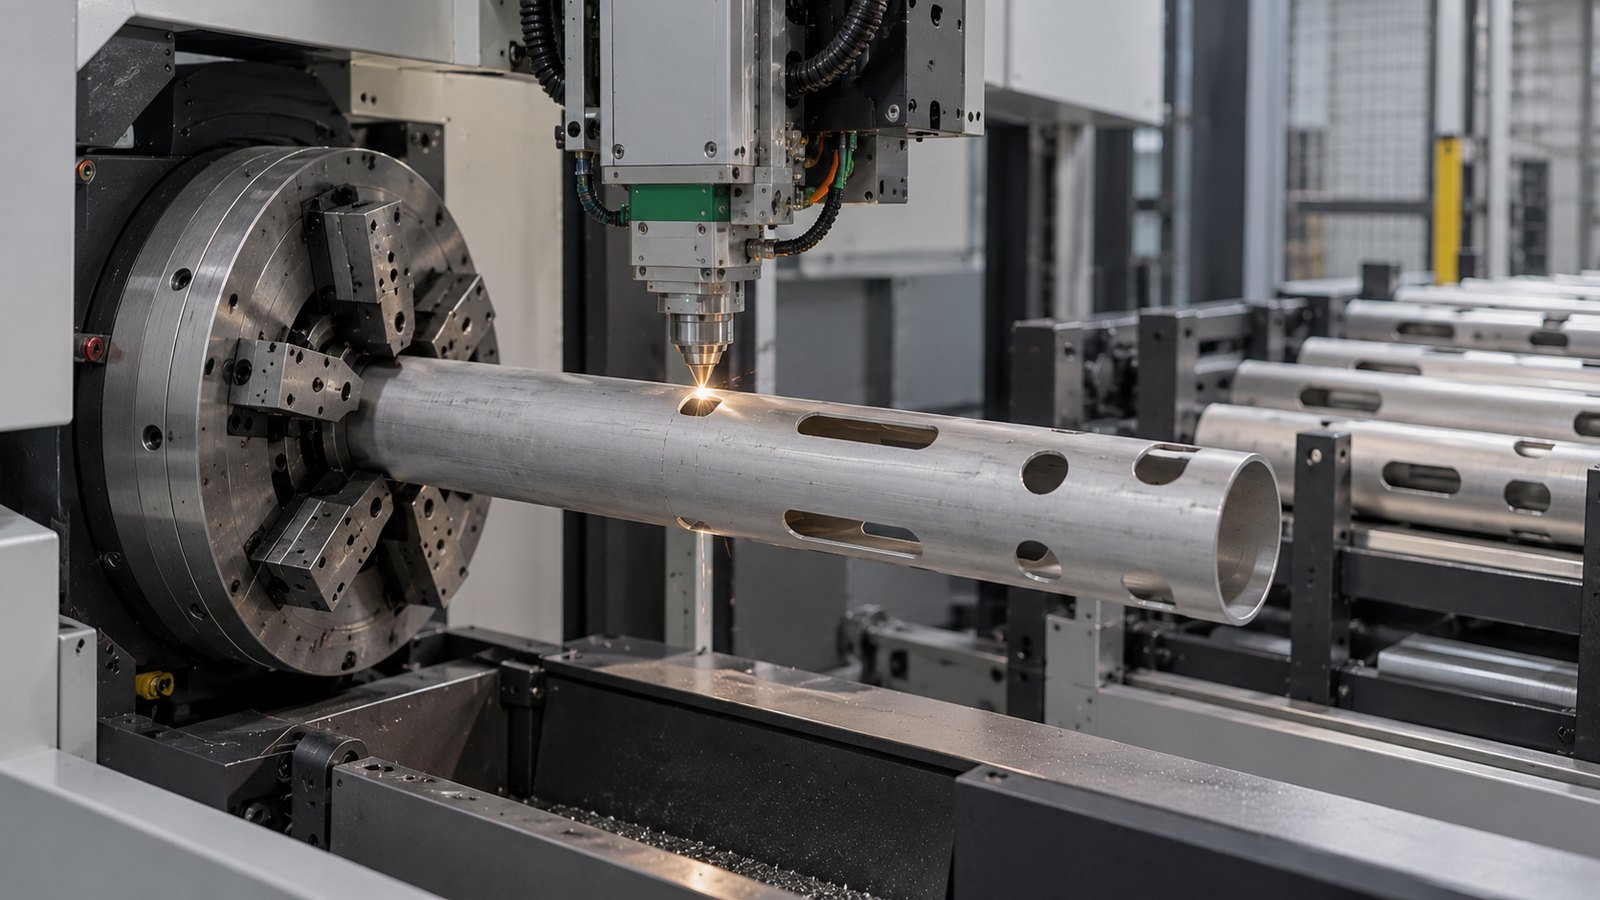
En rørlaser erstatter fem separate operasjoner – kapping til mål, oppmerking, boring, utkapping av knutepunkter og klargjøring av sveisespalten – med én syklus, og fjerner samtidig behovet for sveisejigg. Den virkelige innsparingen ligger ikke i skjærehastigheten, men i mellomoperasjonene som forsvinner og i jiggen du aldri må bygge.
Dette gjør maskinen i én innspenning
- Kapping til mål, inkludert vinkel- og skråsnitt i rørenden.
- Hull på alle sider av profilen uten omspenning eller manuell dreiing.
- Utkappede knutepunkter – rørenden skjæres etter konturen til røret den møter.
- Sveisespalt og posisjoneringshakk skjært direkte i emnet.
- Merking av delenummer på selve delen.
De to siste punktene endrer hele monteringslogikken, og det er poenget her.
Vår rørlaser
| Parameter | Verdi |
|---|---|
| Kilde | 3 kW fiberlaser |
| Snitt | rett og skrå |
| Materialutnyttelse | kapping uten restbit |
| Ovale rør | automatisk kompensasjon av rotasjonsposisjon |
| Profiler | runde, kvadratiske, rektangulære, ovale, vinkel-, U- og T-profiler |
Tab og slot: slik forsvinner sveisejiggen
I tradisjonell rammeproduksjon er sveisejiggen den største skjulte kostnaden. Den må konstrueres, bygges, stilles inn, lagres og endres hver gang produktet endres. For små og mellomstore serier koster jiggen ofte mer enn all skjæringen i jobben.
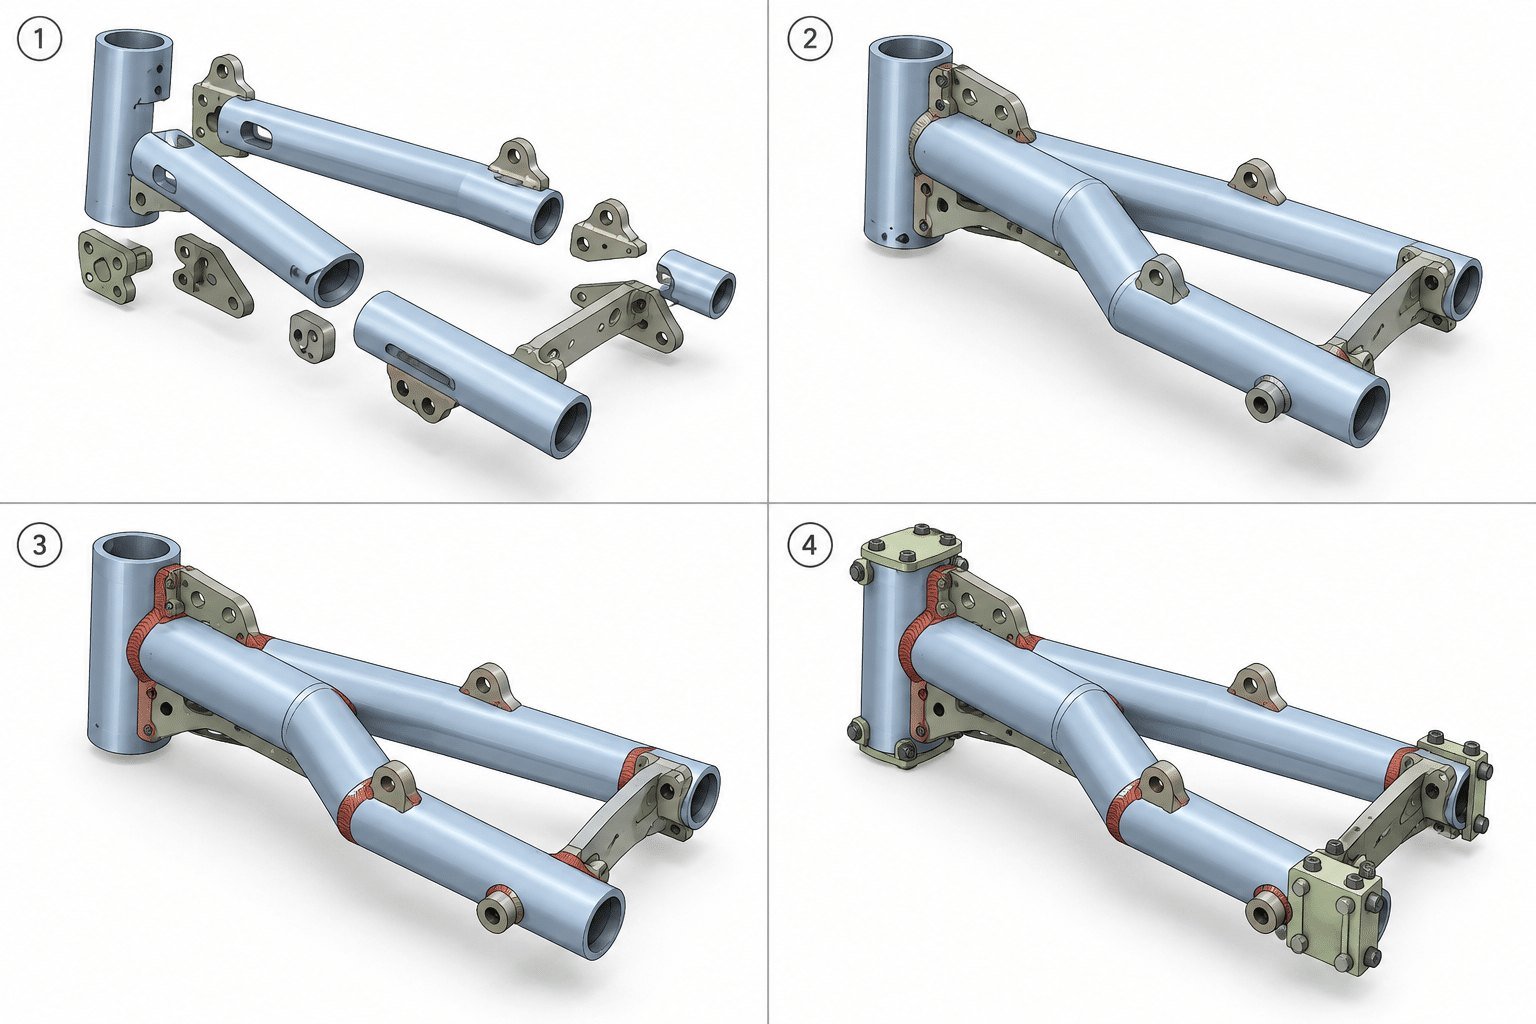
Med laserskjæring av rør skjæres tunger og tilhørende slisser inn i delene selv, slik at rammen bare går sammen på én riktig måte. Konstruksjonen posisjonerer seg selv: montøren setter sammen delene, kontrollerer diagonalene og sveiser. Geometrien gjentar seg fra filen i stedet for fra jiggen, og monteringen avhenger ikke lenger av at den mest erfarne sveiseren er på skift.
Den andre effekten er sveisekvalitet. Når knutepunktet er laserutkappet, er spalten lik langs hele sveisen. Lik spalte gir stabile parametre, færre feil, kontrollert varmepåvirket sone og langt mindre etterarbeid med sliping. Det betyr mest ved robotsveising, der ABB-robotene og Fronius CMT-prosessen ikke kan kompensere for en spalte som varierer fra del til del.
Hvor operasjonene blir av: eksempel med 20 rammer
Rektangulær ramme i kvadratrør 40 × 40 × 2 mm, 8 deler og 12 hull per ramme, serie på 20 stk.
| Operasjon | Tradisjonelt | Med rørlaser |
|---|---|---|
| Kapping til mål | Kaldsag, 160 snitt | Inngår i syklusen |
| Oppmerking av hull | Manuelt, etter mal | Inngår i syklusen |
| Boring | 240 hull med omspenning | Inngår i syklusen |
| Utkapping i hjørner | Frest eller slipt | Inngår i syklusen |
| Sveisejigg | Konstrueres og bygges | Ikke nødvendig |
| Diagonalnøyaktighet | Avhenger av jiggen | Gjentas fra filen |
For en innkjøper er ikke skjærehastigheten det relevante tallet, men ledetiden til første del. Å fjerne jiggen tar typisk én til to uker ut av fremdriftsplanen for en ny ramme, og fjerner verktøylinjen helt fra tilbudet.
Når rørlaser ikke lønner seg
- Rette 90°-snitt uten hull. Skal du bare kappe emner til mål, er kaldsag billigere og raskere.
- Svært tykk vegg. Over en viss veggtykkelse faller skjærehastigheten så mye at saging pluss boring blir billigere.
- Én enkel del. Programmeringstiden havner på ett stykk; en prototyp går fortere for hånd.
- Detaljer etter bøying. Skjæring i bøyd rør er begrenset – avklar rekkefølgen med rørbøying før tegningen fryses.
Dette bør gjøres i CAD-fasen
Send 3D-modell, ikke tegning. STEP kreves. Programmeringen arbeider på volumet, og et utkappet knutepunkt kan ikke utledes pålitelig fra to projeksjoner.
Legg inn tab- og slot-forbindelser. Selv én tunge i hvert hjørneknutepunkt fjerner all oppmåling før sveising. Tungelengde og slissklaring avhenger av veggtykkelsen – avklar dem med vår konstruksjonsavdeling i stedet for å gjette: en for trang slisse tar ikke tungen når skjæretoleransene legges til, og en for romslig slisse opphever hele hensikten.
Be om merking av delenummer. Det koster sekunder per del og fjerner den klassiske feilen der to nesten like lange deler skiller seg med ett hull.
Spesifiser sveisene, ikke bare geometrien. Sveisestørrelse, hvilke sveiser som er synlige og hvilke som skal slipes, hører på tegningen – ikke i en e-post etter at delene er skjært.
Rørlaser som del av kontraktsproduksjon
Alumnita er en metallbearbeidingsbedrift i Kaunas i Litauen, del av Tututis Group, og leverer rammer og sveiste sammenstillinger etter kundens tegninger til OEM-kunder i EU. Laserskjæring av rør, knekking, robotsveising, pulverlakkering og montering ligger på samme anlegg, slik at rammen forlater fabrikken som en ferdig, lakkert sammenstilling og ikke som en kasse med deler til neste underleverandør. Volum fra enkeltprototyper til serieproduksjon; ISO 9001 er under innføring. Be om tilbud med STEP-filer og årsvolum.
Ofte stilte spørsmål
Hva er en tab- og slot-forbindelse?
Tunger og tilhørende slisser som laseren skjærer inn i delene selv, slik at konstruksjonen bare går sammen i én riktig posisjon. Den erstatter sveisejiggen og gjør geometrien reproduserbar fra filen.
Hvilke profiler skjærer dere?
Runde, kvadratiske, rektangulære og ovale rør, samt åpne profiler – vinkel-, U- og T-profiler.
Passer det til enkeltproduksjon?
Ja, dersom delen er kompleks: mange hull, vinkelsnitt eller utkappede knutepunkter. For enkle rette snitt er kaldsag billigere.
Hvilket filformat trenger dere?
En STEP 3D-modell. En tegning i to projeksjoner er ikke nok til å programmere en rørlaser.
Les mer: Laserskjæring av rør · Sveising · Laserskjæring · Be om tilbud