Platebearbeiding
Platebearbeiding fra Litauen
Laserskjæring, knekking, robotsveising, pulverlakkering og montering – alt i ett verksted i Kaunas. Én leverandør, én leveringsdato, ett ansvar.
- 1 fabrikkfra skjæring til montering
- 12 kWfiberlaser, 4000 × 2000 mm
- 3 metalleraluminium, stål, rustfritt
- Fra 1 stk.prototype til serie
Platebearbeiding – nøkkelfakta
UAB Alumnita er en platebearbeidingsbedrift i Kaunas, Litauen, og en del av Tututis Group. Vi produserer komplette plate- og rørdeler etter kundens tegning: laserskjæring, rørlaser, knekking, stansing, CNC-fresing, robot- og lasersveising, pulverlakkering, montering og pakking – alt i eget verksted.
- Tjeneste
- Platebearbeiding og kontraktsproduksjon
- Sted
- Raudondvario pl. 127, LT-47188 Kaunas, Litauen
- Materialer
- aluminium, konstruksjonsstål, rustfritt stål, galvanisert stål
- Plateskjæring
- 12 kW fiberlaser, 4000 × 2000 mm, ±0,02 mm
- Rørskjæring
- 3 kW fiberrørlaser, faseskjæring, skjæring uten restbit
- Sveising
- ABB-robot med Fronius CMT, laser, TIG, MIG/MAG
- Overflate
- pulverlakkering opptil 5500 × 1400 × 2600 mm, 430 kg
- Antall
- fra 1 stk. til gjentakende serier
- Filformater
- DXF, DWG, STEP, IGES, PDF
- Markeder
- Litauen, Baltikum, Skandinavia, Tyskland, EU
- Konsern
- Tututis Group, produksjon i Litauen siden 1999
Hva platebearbeiding betyr hos oss
Platebearbeiding er hele veien fra en flat plate eller et rør til et ferdig, lakkert og montert metallprodukt. Det er ikke én maskinoperasjon, men en kjede av skjæring, forming, sammenføyning, overflatebehandling og montering – der hvert steg må passe til det forrige.
De fleste leverandører selger ett ledd i denne kjeden. En del skjæres hos én bedrift, knekkes hos en annen, sveises hos en tredje og lakkeres hos en fjerde. Hver overlevering koster transport, ny oppspenning og nytt referansemål – og skaper enda et sted der ansvaret forsvinner. Når en sveist sammenstilling vrir seg, kan ingen si om det var skjæringen, jiggen eller sveiserekkefølgen.
Alumnita driver hele kjeden i ett verksted. Vi skjærer emnet selv, konstruerer sveisejiggene rundt delene vi har skjæret, sveiser med egen robot og sender sammenstillingen rett videre til kjemisk forbehandling og pulverlakkering. Toleranser, kantkvalitet og oppspenning henger sammen fra første steg – og du forholder deg til én leverandør, én dato og én teknolog som kjenner delen din.
Hver operasjon med sine reelle grenser
Tabellen er den raskeste måten å se om delen din passer i verkstedet vårt. Hver rad lenker til den detaljerte siden for prosessen.
| Operasjon | Utstyr | Viktigste grenser | Materialer |
|---|---|---|---|
| Laserskjæring plate | 12 kW fiberlaser | plate 4000 × 2000 mm, repeterbarhet ±0,02 mm, 80 m/min | aluminium, stål, rustfritt |
| Laserskjæring rør | 3 kW fiberrørlaser | runde, kvadratiske og rektangulære rør; faseskjæring, uten restbit | aluminium, stål, rustfritt |
| Knekking | kantpresser | knekking etter tegning, knekkrekkefølge og verktøy planlagt internt | aluminium, stål, rustfritt |
| Rørbøying | CNC-bøyemaskin, to hoder | opptil Ø40 mm, 1400 mm mellom bøyene, begge bøy i samme syklus | aluminium, stål |
| Stansing og forming | 13 presser | 12 presser 6–25 t, én 40 t; utklipping, hulling, bøying, forming | aluminium, stål |
| Robot- og lasersveising | ABB-robot + Fronius CMT, laser, TIG, MIG/MAG | serier på robot, prototyper manuelt; jigger bygges internt | aluminium, stål, rustfritt |
| CNC-fresing | 3- og 4-akse maskiner | deler opptil 1000 mm | stål, aluminium, ikke-jernholdige metaller, plast |
| Pulverlakkering | automatisk forbehandlings- og lakkeringslinje | 5500 × 1400 × 2600 mm, opptil 430 kg; 1 mill. m² per år | aluminium, stål, rustfritt, galvanisert |
| Montering og pakking | monteringslinje | nagling, skrueforbindelser, merking, pakking klar for frakt | komplette produkter |
Hva vi jobber med – og hva hvert materiale krever
Aluminium har vært kjernematerialet vårt i over tjue år – og det er materialet som raskest straffer en sløv prosesskjede.
| Materiale | Typiske bruksområder | Hva det krever |
|---|---|---|
| Aluminium (5xxx, 6xxx) | lettvektskonstruksjoner, kabinetter, møbelrammer, transport | oksidlaget fjernes før sveising, tilsettmateriale tilpasset legeringen, lavt varmeinnfør, jigger som holder geometrien under avkjøling |
| Konstruksjonsstål | konstruksjoner, braketter, maskinrammer, kabinetter | glodeskall og korrosjon fjernes ved blåsing før lakkering |
| Rustfritt stål | næringsmiddel-, medisinsk og utendørs utstyr, synlige flater | ren skjærekant, kontrollert anløpsfarge, blåsing før lakkering for heft |
| Galvanisert stål | utendørs konstruksjoner, monteringssystemer | mildt blandemiddel slik at sinklaget overlever, avgassing før pulverlakkering |
Fra fil til ferdig del
Åtte steg – ingen av dem satt bort.
- Forespørsel og teknisk gjennomgangVi vurderer produserbarheten før vi gir pris, og sier fra om hva som gjør delen billigere eller sikrere å produsere.
- TilbudPris, leveringstid og tekniske betingelser, beregnet per operasjon – ikke justert i etterkant.
- Nesting og programmeringDeler nestes for materialutnyttelse; skjære- og knekkeprogrammer skrives og lagres for gjentatte bestillinger.
- SkjæringPlate på 12 kW fiberlaser, rør på rørlaser – ett referansemål per del.
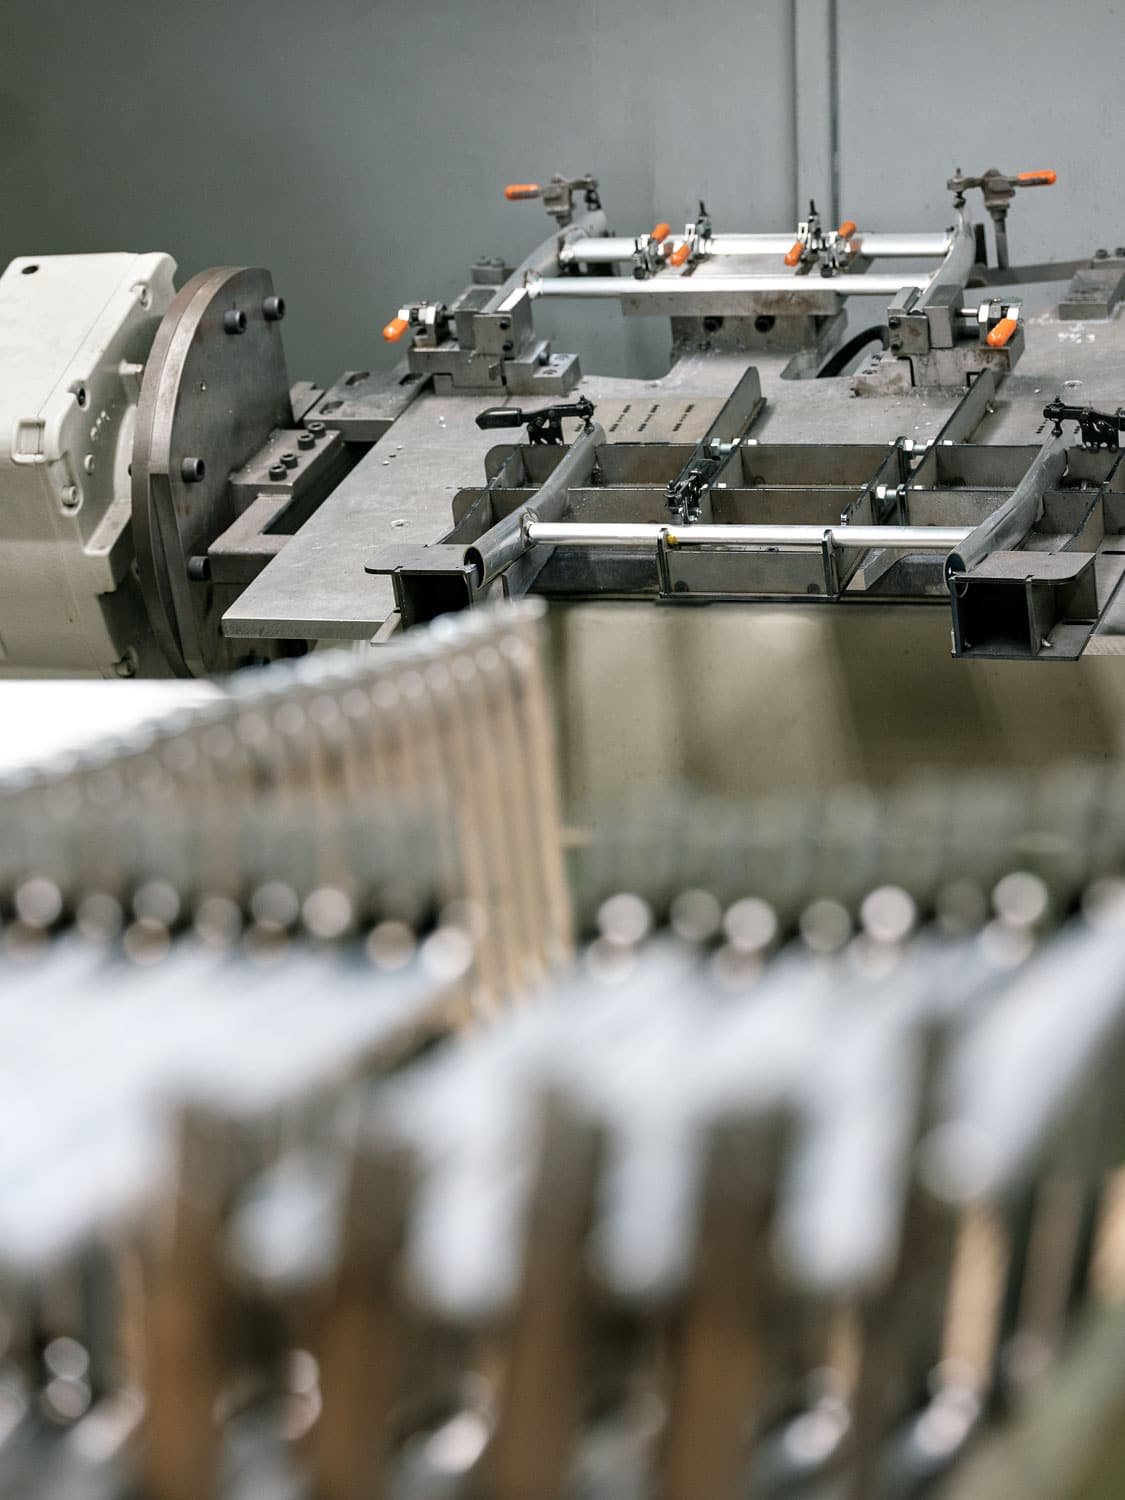
- FormingKnekking, CNC-rørbøying, stansing og forming på pressene.
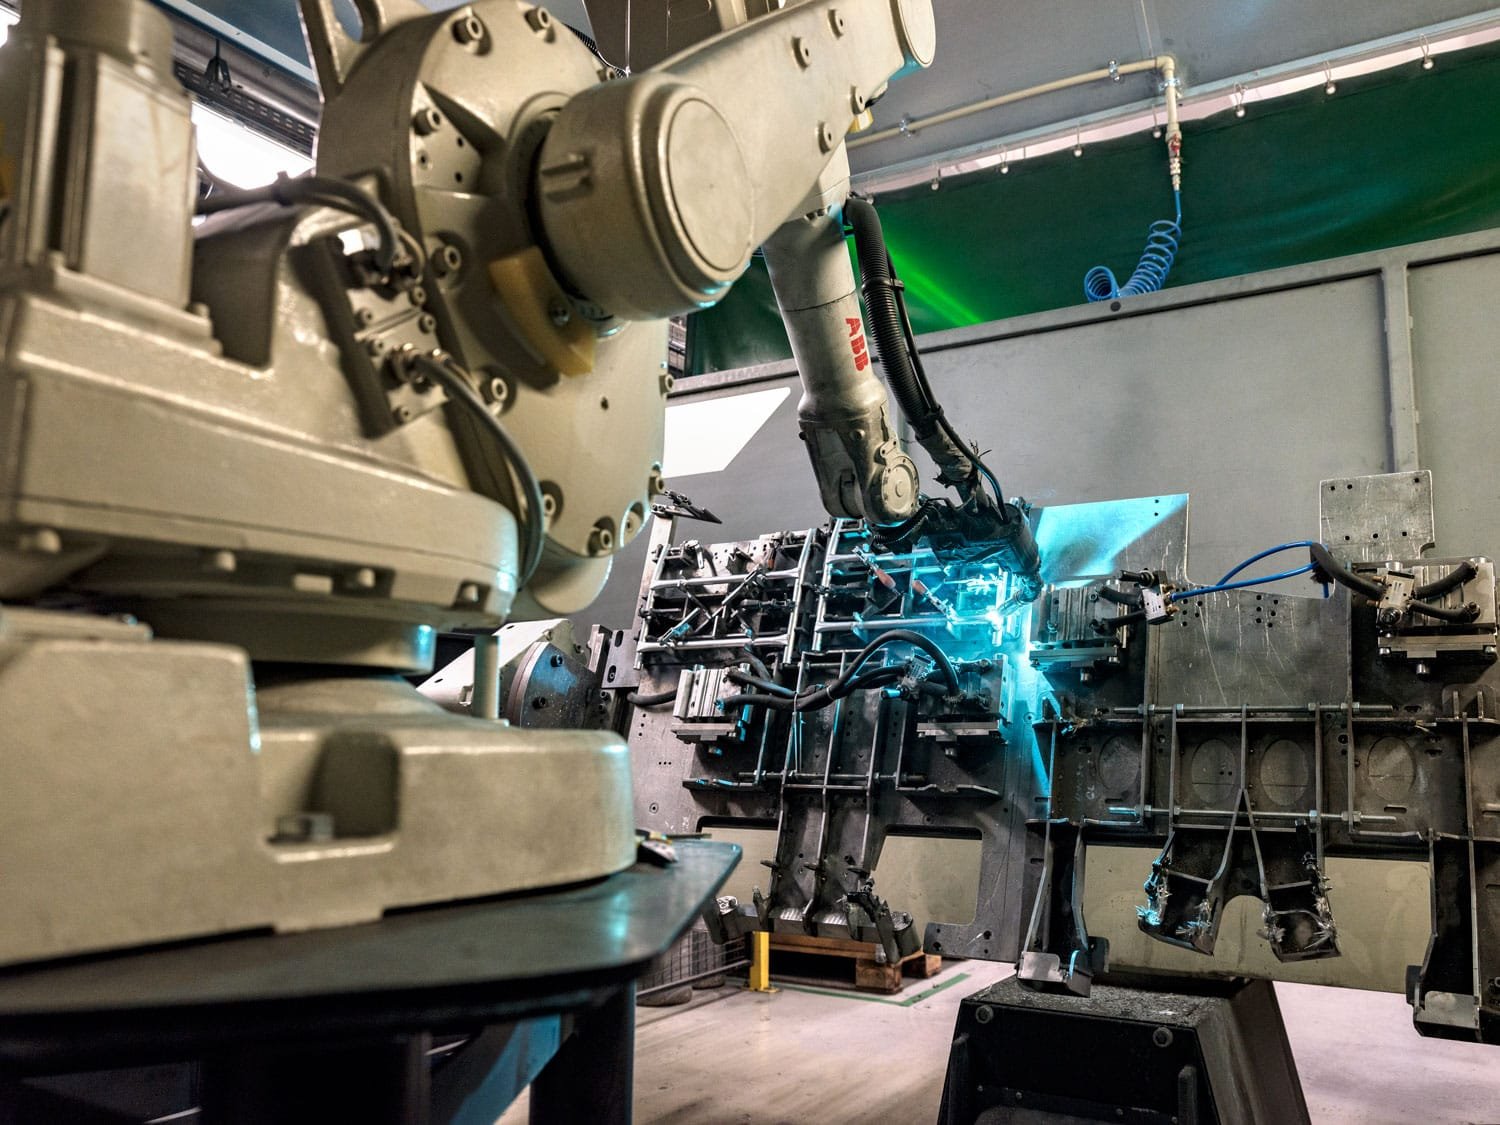
- SammenføyningRobot-CMT-sveising for serier, lasersveising ved synlige sømmer og tynn plate, TIG og MIG/MAG for enkeltdeler; jigger konstrueres sammen med delen.
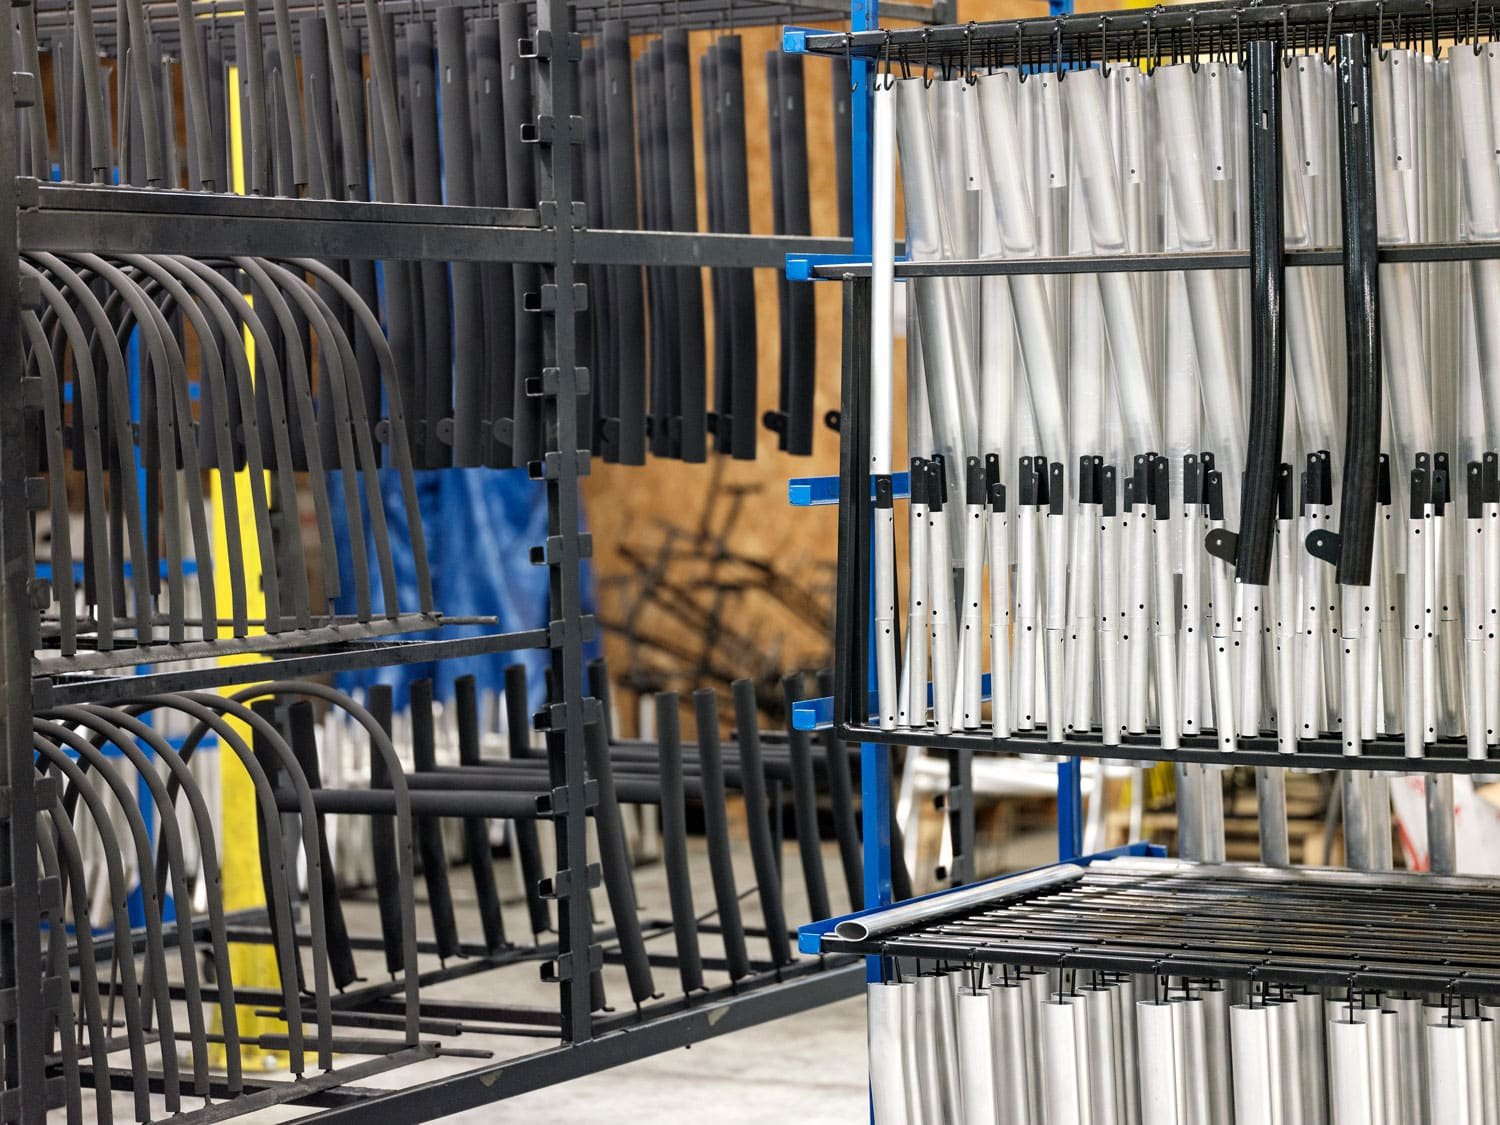
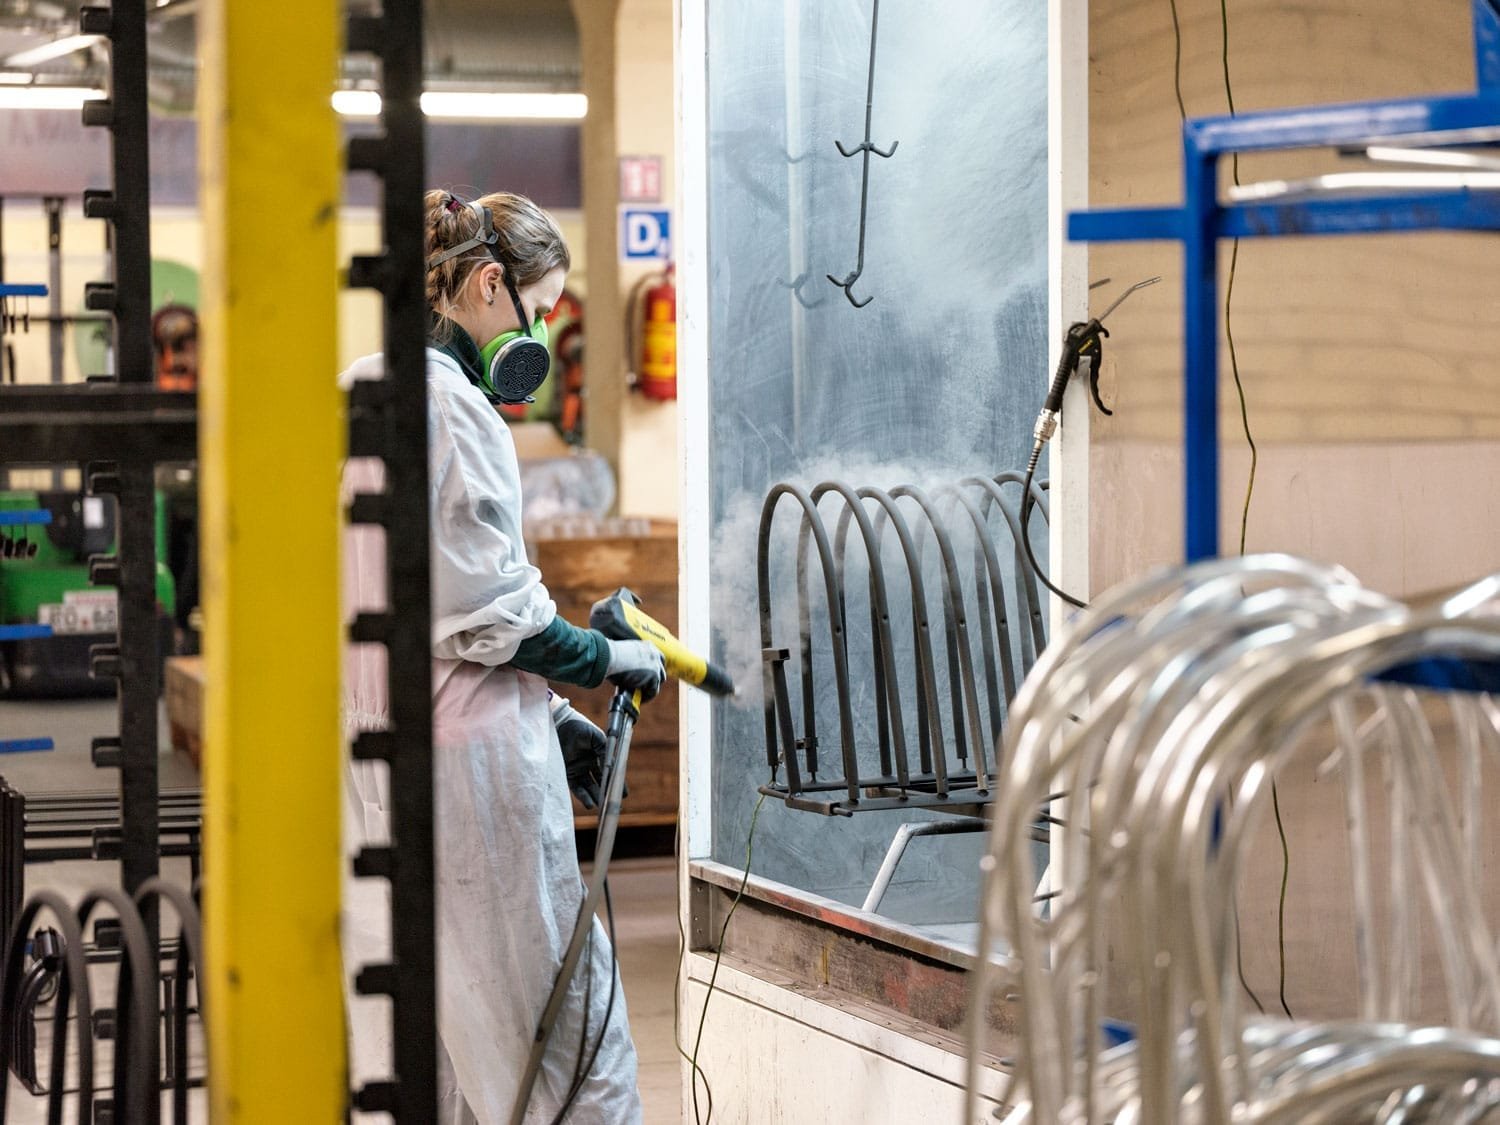
- OverflateBlåsing og avfetting ved behov, automatisk kjemisk forbehandling, elektrostatisk pulverlakkering og herding i ovn.
- Montering, kontroll og pakkingNagling og skrueforbindelser, mål- og visuell kontroll, merking og pakking klar for frakt.
Konstruksjonsregler som avgjør prisen
Mesteparten av kostnaden til en platedel låses på tegningen, ikke i verkstedet. Dette er punktene vi oftest tar opp i den tekniske gjennomgangen.
Hva forespørselen bør inneholde
En komplett forespørsel kommer tilbake som fast pris og dato. En ufullstendig kommer tilbake som spørsmål – og begge parter taper en dag.
| Opplysning | Hvorfor den betyr noe |
|---|---|
| Tegning: DXF eller STEP, 1:1 i mm | DXF for flate deler, STEP for formede og sveiste sammenstillinger; PDF kun som tillegg |
| Materiale og legering | EN AW-5754 og EN AW-6082 oppfører seg ulikt ved knekking, sveising og lakkering |
| Godstykkelse | bestemmer skjæretid, knekkradius og om delen passer i pressen |
| Antall og årsvolum | avgjør laser mot stansing, og om verktøy eller jigg lønner seg |
| Toleranseklasse | generelle toleranser pluss de få målene som faktisk er kritiske |
| Overflate og farge | RAL-nummer, glansgrad, maskerte områder, synlige flater |
| Sveisekrav | hvilke sømmer som er synlige, krav til utseende, kontrollnivå |
| Levering | ønsket dato, emballasje, leveringsadresse |
Oppgitt nøyaktig slik det er
Vi oppgir sertifiseringsstatus slik den faktisk er, uten å hevde samsvar der sertifikat ennå ikke foreligger.
| ISO 9001 – Alumnita | under innføring |
| ISO 3834-2 sveisekvalitetskrav | under innføring |
| Tututis Group | sertifisert etter ISO 9001 og ISO 14001 |
| Sveisekontroll | visuell kontroll av sømmer og målkontroll mot tegning |
| Materialsporbarhet | etter legering og leverandørsertifikat |
| Førstegangsprøve | førstegangskontroll før seriefrigivelse på forespørsel |
Hvor delene våre havner
Hva en platedel koster – og hvorfor
- Materiale, legering og tykkelse
- Skjærelengde og antall innstikk
- Antall knekk og innstillinger
- Sveiselengde, metode og jiggkompleksitet
- Lakkert areal, fargeskift og maskering
- Antall og hvordan delene nestes på platen
- Toleranse- og kontrollkrav
- Montering, merking og emballasje
For gjentakende deler endrer bildet seg: programmer og jigger finnes allerede, så nye bestillinger starter uten ny innstilling – og over omtrent 2 000–5 000 stk. per år slår stansing som regel laserskjæring på stykkpris.
Ofte stilte spørsmål
Produserer dere kun etter tegning, eller kan dere konstruere delen?
Begge deler. Send en tegning, så produserer vi etter den. Har du bare en idé, en prøve eller en prototype, utarbeider CAD-konstruktørene våre konstruksjonen og produksjonsunderlaget.
Hvilke filformater tar dere imot?
DXF, DWG, STEP, IGES og PDF. For flate deler DXF i 1:1 i millimeter med lukkede konturer; for formede og sveiste sammenstillinger er STEP best, fordi filen bærer den faktiske geometrien og ikke bare en projeksjon.
Hva er minste bestillingsmengde?
Én del. Prototyper og enkeltdeler er vanlig arbeid for oss – og det samme verkstedet produserer serien etterpå, uten at du må bytte leverandør.
Leverer dere til Norge?
Ja. Skandinavia er et fast marked for oss, og Kaunas ligger innenfor normal veitransport til Norge. Små partier kan derfor leveres hyppig i stedet for å produseres på lager.
Skaffer dere materialet, eller skal vi sende vårt?
Begge deler går. Vanligvis skaffer vi materialet, noe som holder sporbarheten på ett sted. Materiale fra kunden tar vi imot etter inngangskontroll.
Lager dere sveisejigger?
Ja, internt og konstruert sammen med delen. Jiggen er en engangskostnad som betaler seg over gjentatte bestillinger – og fordi vi skjærer delene selv, passer den til den faktiske geometrien.
Hvordan kontrolleres sveisekvaliteten?
Visuell kontroll av hver søm og målkontroll mot tegningen. Kravene i ISO 3834-2 er under innføring.
Lakkerer dere deler dere ikke har produsert?
Ja. Pulverlakkering, blåsing og avfetting tilbys også som frittstående tjenester for deler produsert andre steder, innenfor grensene 5500 × 1400 × 2600 mm og 430 kg.
Hva er vanlig leveringstid?
Det avhenger av operasjonene og antallet; vi oppgir en fast dato sammen med tilbudet. Gjentatte bestillinger fra lagrede programmer er raskest, fordi ingen ny innstilling kreves.
Hvem får jeg kontakt med?
En produksjonsteknolog, ikke et kundesenter. Den som priser delen din, planlegger den også inn i produksjonen.
Platebearbeiding i Litauen – én leverandør for hele kjeden
Platebearbeiding omfatter produksjon av deler og sammenstillinger fra plate og rør: utskjæring av emnet, forming, sammenføyning, overflatebehandling og montering til ferdig produkt. UAB Alumnita utfører alle disse operasjonene i eget verksted i Raudondvario pl. 127 i Kaunas, Litauen, som en del av Tututis Group, et industrikonsern i drift siden 1999.
Plate skjæres på en 12 kW fiberlaser med arbeidsområde 4000 × 2000 mm og repeterbarhet ±0,02 mm. Rør og profiler går på en fiberrørlaser som lager hull, spor og faser i én syklus fra ett referansemål, inkludert skjæring uten restbit. Forming skjer ved knekking, CNC-rørbøying opptil Ø40 mm og en pressepark på tretten presser fra 6 til 40 tonn for utklipping, hulling og forming i serie.
Sammenføyning utføres med ABB-robot og Fronius CMT-strømkilde for gjentakende sømmer i serie, med lasersveising der sømmen er synlig eller platen tynn, og med TIG og MIG/MAG for prototyper og spesialsammenstillinger. Sveisejigger konstrueres og bygges internt sammen med delen. Overflatebehandlingen omfatter blåsing, avfetting og automatisk kjemisk forbehandling, etterfulgt av elektrostatisk pulverlakkering i hele RAL-paletten med matte, silkematte, blanke og strukturerte overflater, for deler opptil 5500 × 1400 × 2600 mm og 430 kilo.
Kundene våre er maskin-, utstyrs-, møbel-, bygg- og energibedrifter i Litauen, Baltikum, Skandinavia og Tyskland som trenger én ansvarlig leverandør for et komplett metallprodukt i stedet for en kjede av underleverandører. Antallet spenner fra én prototype til gjentakende serier – og fordi programmer og jigger lagres, starter nye bestillinger uten ny innstilling.
- Selskap
- UAB Alumnita
- Adresse
- Raudondvario pl. 127, LT-47188 Kaunas, Litauen
- Konsern
- Tututis Group
- Tjenester
- laserskjæring plate, laserskjæring rør, knekking, stansing, CNC-fresing, robot- og lasersveising, blåsing, pulverlakkering, montering
- Materialer
- aluminium, konstruksjonsstål, rustfritt stål, galvanisert stål
- Kontakt
- +370 656 05752, info@alumnita.lt
Send en tegning – få en ferdig del
Én leverandør, én dato, ett ansvar. Skjæring, forming, sveising, lakkering og montering i eget verksted i Kaunas, Litauen.