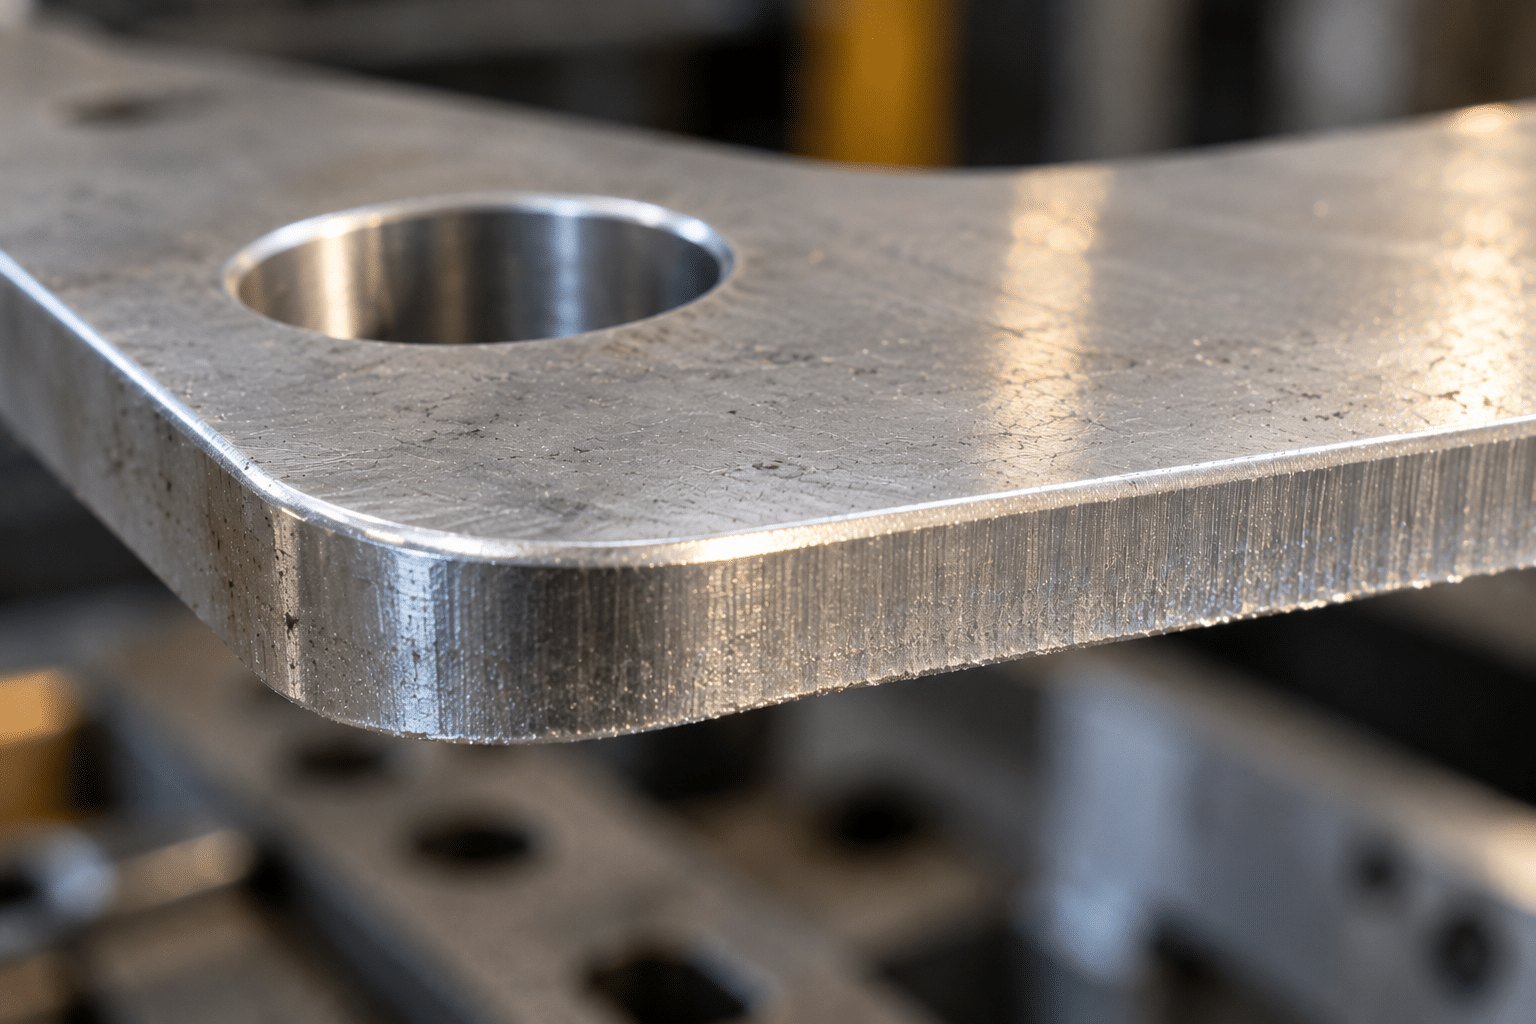
Aluminium skjæres med nitrogen under høyt trykk, slik at skjærekanten blir oksidfri og kan lakkeres eller sveises uten etterarbeid. Platetykkelsen avgjøres av lasereffekten – men prisen på delen styres av hvor godt emnene utnytter platen og av antall innstikk, ikke av skjærelengden.
Hvorfor aluminium skjæres med nitrogen og ikke oksygen
Konstruksjonsstål kan skjæres med oksygen, der den eksoterme reaksjonen hjelper prosessen. Det fungerer ikke på aluminium: det dannes et hardt aluminiumoksid i skjæresnittet som ødelegger kanten og hindrer både lakkering og sveising. Aluminium skjæres derfor med nitrogen under høyt trykk, som holder snittet inert og blåser smelten ut.
Det andre forholdet er refleksjon. Aluminium absorberer bølgelengden på rundt 1 µm fra en fiberkilde langt bedre enn 10,6 µm fra CO2. Fiber er derfor standarden for laserskjæring i aluminium i dag.
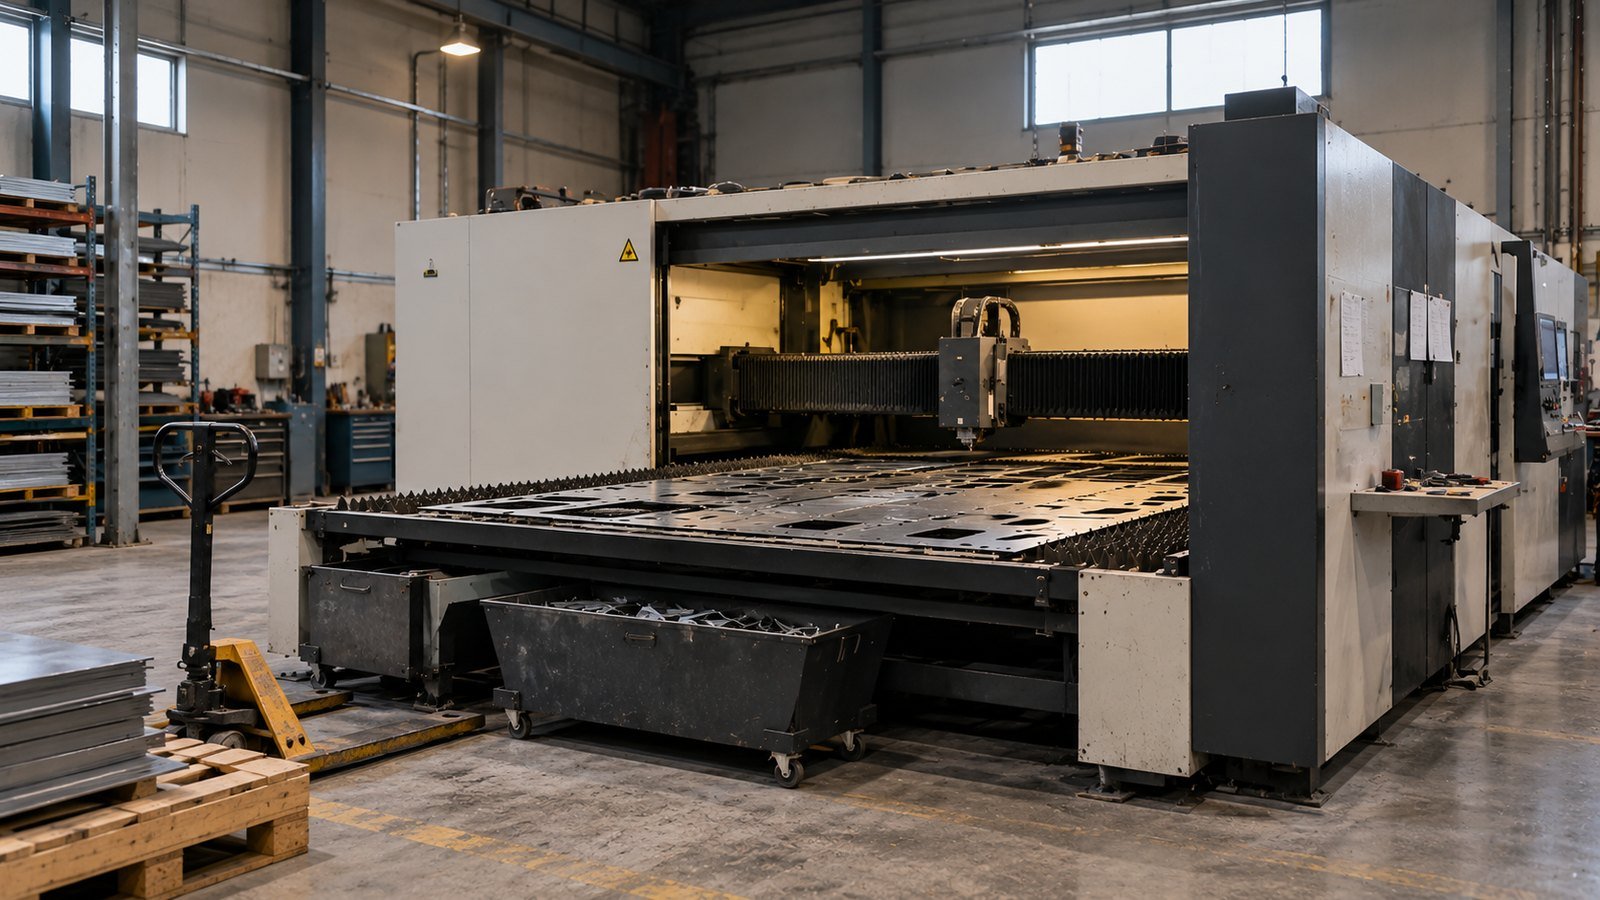
Maskinen vi skjærer plate på
| Parameter | Verdi |
|---|---|
| Kilde | 12 kW fiberlaser |
| Arbeidsområde | 4000 × 2000 mm |
| Posisjoneringsnøyaktighet | ±0,02 mm |
| Hastighet | opptil 80 m/min |
| Materialer | aluminium, stål, rustfritt 1.4301 og 1.4404 |
Posisjoneringsnøyaktighet er ikke toleranse på delen. Varmeinnføring, planhet i platen og oppspenning kommer i tillegg, så regn med rundt ±0,1 mm på små detaljer og mer over 2 m. Krever tegningen strammere, hører detaljen inn under CNC-fresing.
Konstruksjonsgrenser du bør kjenne
- Snittbredde – 0,2–0,5 mm, økende med tykkelsen. Ikke legg den inn i CAD-modellen; CAM kompenserer.
- Minste hull – diameter ikke mindre enn platetykkelsen. Under dette bores hullet.
- Minste steg mellom konturer – minst én materialtykkelse, ellers overopphetes steget og du får deformasjon.
- Kantkvalitet – angi etter EN ISO 9013 i stedet for en merknad om "pent snitt". Standarden gjør kravet målbart.
- Grader – aluminium grader mer enn rustfritt. For flater som håndteres eller skal passe mot andre deler, legg inn avgrading som egen, priset operasjon.
- Hull nær bøyelinje – nærmere enn ca. 2,5× tykkelsen deformeres de under knekking.
Legeringen betyr mer enn mange tror
| Legering | Typisk bruk | Oppførsel ved skjæring og forming |
|---|---|---|
| EN AW-1050 | Elektro, dekorplater | Myk, graderer kraftig, svært formbar |
| EN AW-5754 | Kabinetter, braketter, knekte deler | Skjærer rent, vår standardkvalitet til bøyde emner |
| EN AW-5083 | Maritimt miljø, tykkere plate | Skjærer godt, høy korrosjonsmotstand |
| EN AW-6082 T6 | Bærende konstruksjonsdeler | Hardere, meget ren kant, sprekker ved liten bøyeradius |
Den vanligste mangelen på en tegning er at legeringen ikke står der – bare "alu 3 mm". Oppgi legering og tilstand selv om du er usikker på om valget er riktig. Vår konstruksjonsavdeling foreslår et alternativ når et annet er bedre eller billigere. Se aluminiumsbearbeiding for kvalitetene vi kjører fast.
Hva som faktisk styrer prisen
- Utnyttelse av platen. Konturen bestemmer hvor mange emner som får plass på 4000 × 2000 mm. En endret hjørneradius eller en 3 mm smalere flens gir av og til en hel ekstra rad.
- Antall innstikk. Hvert innvendig hull krever et innstikk, og innstikk i tykt aluminium tar lengre tid enn selve konturen rundt det.
- Seriestørrelse. Ti og hundre deler fra samme oppsett er helt ulik enhetspris, fordi programmering og stilling er faste kostnader. Be om pris på 1, 10, 50 og 250 stk.
- Etterfølgende operasjoner. Knekking, gjenger, sveising og pulverlakkering. Når alt skjer på ett sted, forsvinner mellomemballasje, transport og varemottakskontroll – som regel større innsparing enn skjæringen selv.
Når laserskjæring er feil valg
- Toleranse strammere enn ±0,05 mm. En termisk prosess holder det ikke. Fres detaljen.
- Stort volum med enkel kontur. Over noen tusen deler av et flatt, enkelt emne vinner stansing klart på enhetspris, også med verktøykostnaden inne.
- Tredimensjonal geometri. Laseren skjærer i planet; formen kommer av knekking eller fresing.
Filer og forespørsel
DXF er nok for et flatt emne som bare skal skjæres. STEP kreves så snart delen knekkes eller sveises, fordi utbrettet må utledes fra volumet. En PDF-tegning hører med i tillegg – for toleranser, gjengeangivelser og overflatekrav – men kan ikke skjæres fra alene. En brukbar fil har lukkede konturer, oppgitt legering og tilstand, tykkelse, antall og en merknad om hvilke flater som er synlige i ferdig sammenstilling.
Alumnita er en metallbearbeidingsbedrift i Kaunas i Litauen, del av Tututis Group, og jobber som underleverandør etter kundens tegninger for OEM-kunder i EU – fra prototyper til serieproduksjon. ISO 9001 er under innføring. Be om tilbud med DXF- eller STEP-filer og antall.
Ofte stilte spørsmål
Hvilken største plate skjærer dere?
Opptil 4000 × 2000 mm. Større deler deles opp og føyes sammen, eller avtales særskilt.
Må kantene renses før lakkering?
Nitrogenskjæring gir en oksidfri kant som kan pulverlakkeres som den er. Aluminium får likevel grader, så avgrading bør bestilles særskilt for flater som håndteres eller skal passe mot andre deler.
Kan jeg bestille bare skjæring?
Ja. Vi leverer enkeltoperasjoner så vel som komplette sammenstillinger med knekking, sveising, pulverlakkering og montering.
Hvilken legering bør jeg velge til en knekt brakett?
EN AW-5754 ved liten bøyeradius, EN AW-6082 T6 der styrken avgjør og radiene er romslige. 6082 T6 sprekker på en radius 5754 tåler.
Les mer: Laserskjæring · Aluminiumsbearbeiding · Platebearbeiding · Be om tilbud