Kostnaden til en aluminiumsplatedel bestemmes først og fremst av antall operasjoner og oppstillinger, ikke av materialprisen. Nesten alt av dette avgjøres i konstruksjonen, før noen ser et tilbud. De åtte reglene under er de som oftest slår inn når vi gjennomgår innkomne tegninger – hver med tallet bak, slik at du kan bruke dem og ikke bare tro på dem.
Tallene bak reglene
| Platetykkelse t | Min. innvendig radius 5754 | Min. innvendig radius 6082 T6 | Min. hull-ø | Min. flenslengde |
|---|---|---|---|---|
| 1,0 mm | 0,5–1,0 mm | 2,5–3,0 mm | 1,0 mm | ca. 4,5 mm |
| 2,0 mm | 1,0–2,0 mm | 5,0–6,0 mm | 2,0 mm | ca. 9 mm |
| 3,0 mm | 1,5–3,0 mm | 7,5–9,0 mm | 3,0 mm | ca. 13 mm |
| 5,0 mm | 2,5–5,0 mm | 12,5–15,0 mm | 5,0 mm | ca. 22 mm |
Dette er utgangsverdier for aluminium. De eksakte tallene avhenger av legering, tilstand, valseretning og verktøyet som står i maskinen – spør før du låser en tegning rundt en grenseverdi.
Regel 1 – Én tykkelse, én legering, og konstruer for nestingen
Hver ekstra platetykkelse i en sammenstilling betyr én plate mer å kjøpe, én nesting mer å kjøre og ett sertifikat mer å følge opp. Der styrkeberegningen tillater det, samle hele delefamilien på én tykkelse og én legering.
Tenk deretter på hvordan emnet ligger på platen. En tett nesting når typisk 75–85 % plateutnyttelse; lange smale deler med dype konkave konturer senker dette kraftig, fordi ingenting passer i mellomrommene. To praktiske grep: la nestingprogrammet rotere delen fritt når valseretningen ikke betyr noe, og unngå en ytterkontur som ligger noen millimeter over et standard platemål. En del på 1255 mm fra en plate på 1250 mm koster omtrent det dobbelte av en på 1245 mm. Prosessgrensene står under laserskjæring.
Regel 2 – Bøyeradien følger tykkelse og legering
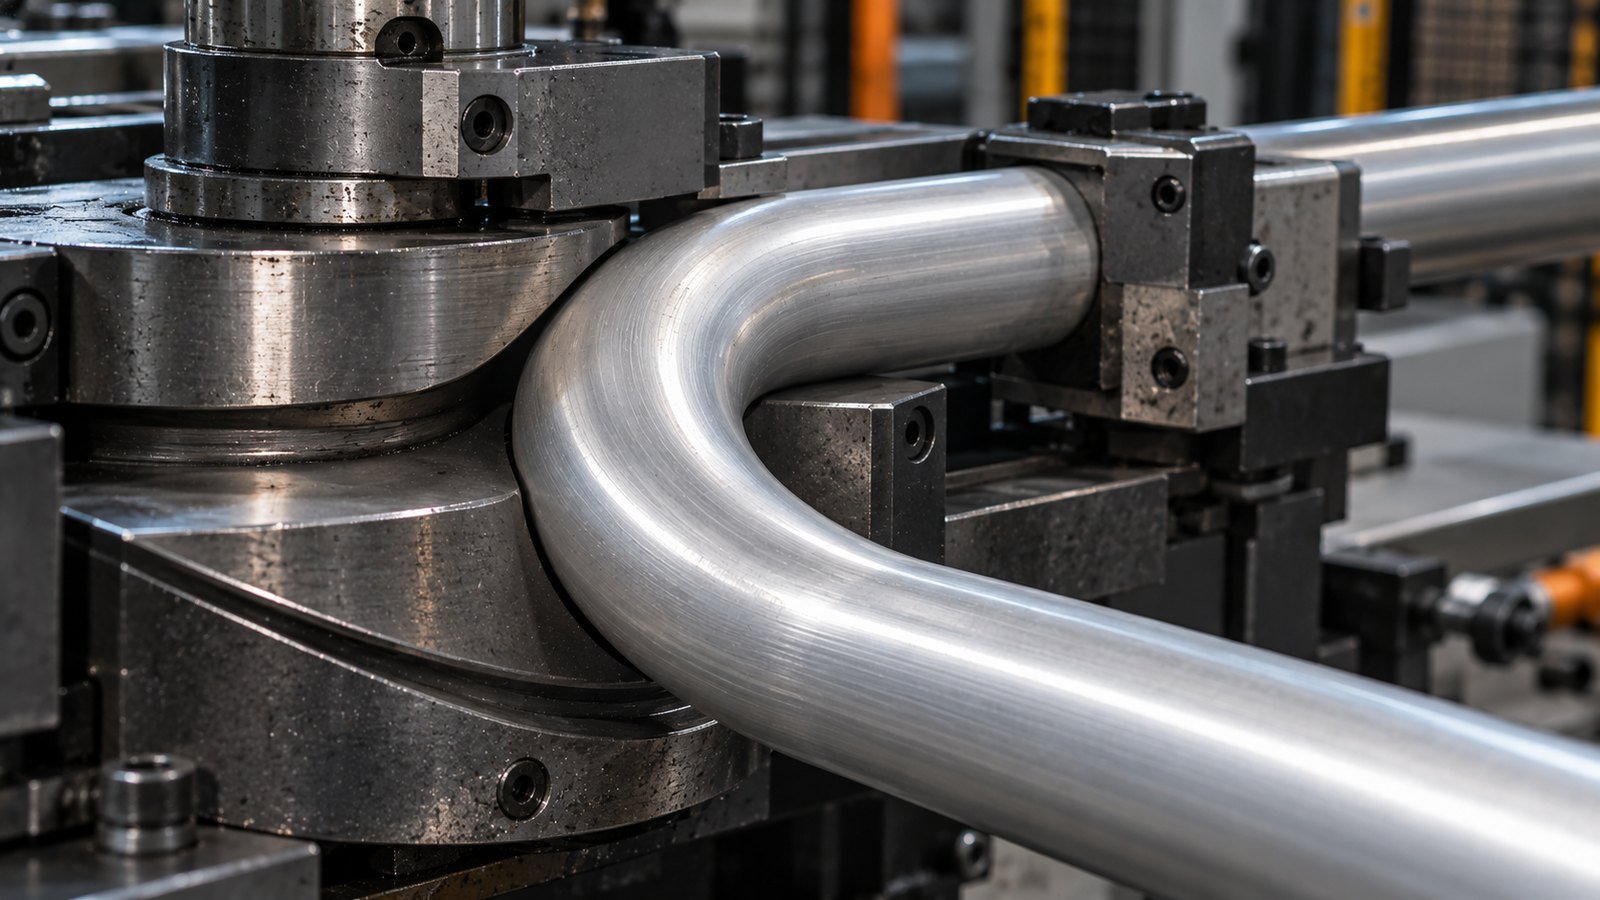
Et skarpt knekk er ikke gratis, og av og til ikke mulig. EN AW-5754 tar en innvendig radius på rundt 0,5–1,0 × t. EN AW-6082 T6 krever 2,5–3,0 × t og sprekker på utsiden under det – først appelsinhud, så en revne. Knekk på tvers av valseretningen, ikke langs.
Den rimeligste radien er den som allerede ligger i verktøylageret. Oppgir du R2 når R1,5 og R3 finnes på lageret, har du kjøpt enten et spesialverktøy eller et avvik. Foreslå en ønsket radius og få den bekreftet før frigivelse – se knekking.
Regel 3 – Stol på utbrettsmålet: K-faktor og bøyetillegg
Materialet strekkes på utsiden av knekket og trykkes sammen på innsiden, så det nøytrale planet forskyves innover. K-faktoren sier hvor – typisk 0,33 til 0,45 for aluminium, avhengig av forholdet mellom radius og tykkelse. Utbrettsmålet er summen av de flate partiene pluss et bøyetillegg utledet av den K-faktoren, ikke summen av ytre mål.
- Send 3D-modellen, ikke bare en flat DXF. Vi regner utbrettet mot det faktiske verktøyet og målt tilbakefjæring. Et utbrett laget med standard K-faktor har noen tiendedeler feil per knekk innebygd.
- Målsett konstruksjonshensikten. Oppgi ytre mål og knekkvinkler, og la leverandøren eie utbrettet.
- Regn med et avvik. Ditt utbrett og vårt kommer til å avvike med noen tiendedeler. Det er normalt, og det er grunnen til at utbrettet ikke bør være det styrende dokumentet.
Regel 4 – Avlastningssnitt, og hull unna knekket
- Legg inn avlastningssnitt. Der en flens slutter midt på en kant, lag et snitt på minst 1 × t bredde og (t + innvendig radius) dybde. Uten det revner hjørnet eller bulker synlig ut.
- Hold hull unna knekket. Minst 2,5 × t pluss innvendig radius mellom hullkant og der radien starter. Nærmere trekkes hullet ovalt når materialet flyter, og ingen verktøy retter det opp. Må hullet ligge i bøyesonen, gjør det til en slisse langs knekket eller lag det etter knekking.
- Hold hull unna ytterkanten. 2 × t, minimum rundt 3 mm, mellom hullkant og delekant, ellers deformeres materialet mellom dem.
Regel 5 – Minste hulldiameter mot platetykkelse
Som arbeidsregel er minste fornuftige hulldiameter i aluminium lik platetykkelsen: ø3 mm i 3 mm plate. En fiberlaser skjærer også mindre, men hullet blir konisk, kantkvaliteten faller og skjæretiden per hull stiger bratt – noe som betyr mye på en del med åtti hull. Under 1 × t er boring eller stansing vanligvis både bedre og rimeligere.
For gjenger: ikke oppgi gjenge direkte i plate under cirka 2,5 mm – det finnes ikke nok bærende gjengelengde. Bruk en innpresset mutter og oppgi artikkelnummeret på festeelementet, slik at kjernehullet blir riktig første gang.
Regel 6 – Verktøytilgang og minste flenslengde
En kantpresse har et stempel over og en V-matrise under, og begge trenger plass. Minste flenslengde er ikke et vilkårlig tall – det følger av matriseåpningen, for en flens kortere enn omtrent halve matrisebredden faller ned i matrisen istedenfor å bli formet. For aluminium regner du med rundt 4 × t pluss innvendig radius.
- Kontroller knekkrekkefølgen. Fire flenser bøyd opp rundt et grunt kar kolliderer før eller senere med stempelet. Er delen et lukket kar, sjekk at hvert knekk fortsatt er tilgjengelig etter det forrige.
- Se opp for flens inni flens. En liten returflens i et dypt kar krever svanehalsverktøy, som begrenser tilgjengelig presskraft.
- La det være plass til sveisepistolen. Samme logikk gjelder lenger ned i prosessen: en innvendig skjøt som pistolen ikke når i fornuftig vinkel, kan ikke sveises uansett hvor god robotcellen er. Sett av 15–20 mm klaring rundt hver skjøt, se sveising.
Regel 7 – Begrens toleransekjeden, og bruk tapp og slisse
Hvert knekk har sin egen usikkerhet: omtrent ±0,2 mm på målet som oppstår og ±0,5 til ±1° på vinkelen. Usikkerhetene legger seg sammen. Målsett fire knekk i kjede fra den ene enden av delen til den andre, og det siste elementet kan ligge ±0,8 mm fra nominelt selv om hvert enkelt knekk er innenfor toleranse.
- Målsett fra én referanse. Legg de kritiske elementene på samme flate og referer alle til én referanse, istedenfor å kjede mål på tvers av knekk. Resten får en generell klasse etter EN ISO 2768-m.
- Legg inn tapp og slisse. I sveiste sammenstillinger låser en tapp på den ene delen seg i en tilpasset slisse i den andre. Delene posisjonerer seg selv, ingen måler med målebånd, og toleransekjeden krymper til skjærenøyaktigheten på cirka ±0,1 mm istedenfor summen av knekkene. Gjør slissen 0,1–0,2 mm større enn tappen. Dette ene elementet fjerner ofte en egen sveisefikstur fra prosjektet – viktigst i små serier, der fiksturkostnaden ikke har noe å fordeles på. Se montering.
Regel 8 – Konstruer for lakklinjen
Deler dyppes, sprøytes og henges deretter i ovn. En konstruksjon som ignorerer det, produserer vrakdeler som så helt riktige ut på tegningen.
- Dreneringshull. Enhver lomme, kanal eller lukket profil som kan holde væske trenger et dreneringshull i det laveste punktet i opphengsstilling; 8–10 mm er en trygg diameter. Innestengt forbehandlingskjemi siver ut i ovnen og får lakken til å blemme uker senere i drift.
- Ingen helt lukkede hulrom. En tettsveiset kasse uten åpninger holder tilbake forbehandling, kan ikke skylles og kan ikke lakkeres innvendig. Legg inn tilgangsåpninger, eller sveis hulrommet tett etter lakkering.
- Opphengshull. Gi oss to hull på minst 6 mm i et ikke-synlig område, slik at delen ikke henges i et funksjonselement. Oppgir du dem ikke, velger noen andre dem for deg.
- Regn med lakktykkelsen. Pulverlakkering legger på 60–120 µm per flate. Et klaringshull blir trangere, en gjenge kan bli ubrukelig og en H7-boring blir det garantert. Oppgi hvilke elementer som skal maskeres – maskering er manuelt arbeid og koster per del.
- Kystnær montasje. Nær sjøvann bør du oppgi Qualicoat Seaside-klasse istedenfor en standard klasse, og legge inn rikelig drenering.
Gå gjennom listen én gang før frigivelse: én tykkelse, radius fra verktøylageret, utbrettet overlatt til leverandøren, avlastningssnitt på plass, hull unna knekk, flenser lange nok, én referanse, tapp og slisse der deler møtes, drenerings- og opphengshull. Send så 3D-modellen med funksjonsmålene merket, og du får en DFM-tilbakemelding før verktøy – enten det gjelder prototyper eller serieproduksjon. Vi kan også gjøre dette som konstruksjonsstøtte på en del som ikke er ferdig ennå.
Ofte stilte spørsmål
Hva er DFM?
Design for manufacturing: å konstruere delen ut fra hvordan den faktisk skal lages, slik at den krever færre operasjoner og oppstillinger og gir mindre vrak. På platedeler er knekk, hull og toleranser de store spakene.
Skal jeg sende utbrett eller 3D-modell?
Send 3D-modellen, med tegning som viser ytre mål, knekkvinkler og funksjonstoleranser. Vi lager utbrettet mot egne verktøy- og tilbakefjæringsdata, så et importert utbrett tilfører bare feil.
Hvor nær knekket kan et hull ligge?
Minst 2,5 × platetykkelse pluss innvendig bøyeradius mellom hullkanten og der radien starter. Må det ligge nærmere, gjør hullet om til en slisse eller lag det etter knekking.
Hvorfor avviker leverandørens utbrett fra mitt?
Fordi bøyetillegget avhenger av faktisk K-faktor, verktøyradius og tilbakefjæring, og disse varierer mellom maskiner. Noen tiendedeler per knekk er normalt.
Kan dere gjennomgå en tegning før vi frigir den?
Ja. Send modell og tegning via be om tilbud, og du får en DFM-tilbakemelding sammen med prisen, med oppnåelige radier og det som vil skape problemer på lakklinjen.
Les mer: Platebearbeiding · Konstruksjon · Aluminiumsbearbeiding · Be om tilbud